Artykuł sponsorowany
Jakie cechy materiału decydują, czy element z druku 3D wytrzyma warunki pneumatyczne i próżniowe
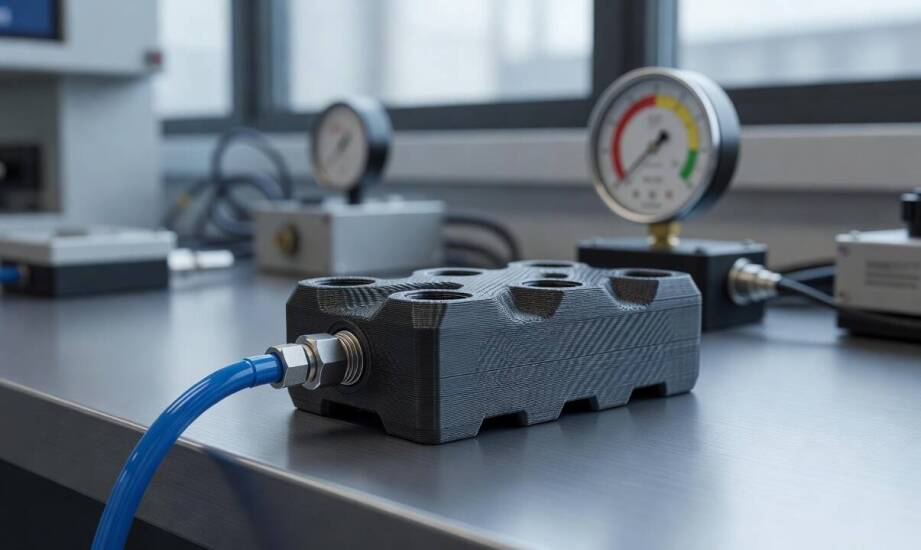
Dlaczego ten sam element z drukarki 3D świetnie sprawdza się podczas testów prototypu, a po kilku tygodniach pracy w układzie pneumatycznym zaczyna tracić szczelność? Inżynierowie utrzymania ruchu często obserwują powolne odkształcanie się detali poddanych cyklicznym zmianom ciśnienia. Główną przyczyną takich awarii pozostaje zazwyczaj niedopasowanie właściwości fizykochemicznych wybranego filamentu do długotrwałych obciążeń. Zrozumienie zachowania polimerów w kontakcie z powietrzem roboczym pozwala uniknąć przestojów maszyny.
Przeczytaj również: Promocje i rabaty – jak najlepiej skorzystać z ofert na artykuły gospodarstwa domowego?
Właściwości polimerów kluczowe dla szczelności instalacji
Odporność chemiczna chroni część przed degradacją wywoływaną przez mgłę olejową oraz syntetyczne smary obecne w większości przemysłowych instalacji sprężonego powietrza. Polimery reagujące z lubrykantami tracą swoją spójność strukturalną, co prowadzi do szybkiego kruszenia się materiału. Detal musi także charakteryzować się stabilnością wymiarową. Ta właściwość zapobiega utracie zadanych tolerancji pod wpływem wahań temperatury lub wysokiej wilgotności otoczenia panującej na hali produkcyjnej. Zmiana wymiarów złącza o ułamek milimetra wystarczy, aby wygenerować nieszczelność rzędu kilku litrów na minutę.
Przeczytaj również: Jakie zalety oferują zasilacze UPS do serwerowni stacjonarnych?
Odporność na powolne odkształcenia pod stałym obciążeniem, nazywana w inżynierii materiałowej pełzaniem, odgrywa równie ważną rolę. Zjawisko to potrafi zniszczyć element pracujący w warunkach ciągłego naprężenia, nawet jeśli początkowa sztywność tworzywa wydawała się w pełni wystarczająca do przeniesienia założonych sił mechanicznych. Wszystkie wymienione cechy materiałowe ściśle oddziałują na siebie wzajemnie w trakcie codziennej eksploatacji. Brak odpowiedniej odporności na pełzanie szybko prowadzi do powstawania mikropęknięć w strukturze warstwowej. To z kolei otwiera bezpośrednią drogę do całkowitego rozszczelnienia układu podciśnieniowego lub nadciśnieniowego.
Przeczytaj również: Jak ocenić skuteczność wdrożonego systemu monitoringu wizyjnego?
Dobór filamentu i parametrów wytwarzania do pracy pod ciśnieniem
Nylon PA12 oraz PA6 oferują zadowalającą elastyczność i dużą odporność na uderzenia mechaniczne. Poliamidy wykazują jednak naturalną tendencję do absorbowania wilgoci z otaczającego powietrza. Proces ten obniża ich stabilność wymiarową oraz zmniejsza sztywność w wilgotnym środowisku pracy. Wprowadzenie do struktury polimeru ciętego włókna węglowego znacząco podnosi odporność detalu na zginanie i rozciąganie. Kompozyty na bazie nylonu po prawidłowo przeprowadzonym procesie wyżarzania termicznego charakteryzują się znacznie mniejszym pełzaniem. Tak przygotowane wydruki znacznie lepiej sprawdzają się w roli uchwytów trzymających ciężkie elektrozawory.
Wymagające aplikacje przemysłowe często wymuszają sięgnięcie po specjalistyczne tworzywa wysokotemperaturowe. PEEK potrafi utrzymać integralność strukturalną w temperaturze do około 250–260°C, w zależności od konkretnego gatunku polimeru i geometrii modelu. Materiał ten wykazuje wybitną odporność chemiczną na agresywne oleje hydrauliczne i smary maszynowe. Spełnia również rygorystyczne normy dotyczące odgazowywania, pod warunkiem zachowania specyficznych warunków testowych określonych przez producenta filamentu. Właściwości te czynią go jednym z nielicznych polimerów zdatnych do bezpiecznej pracy w zaawansowanych aplikacjach próżniowych.
Specyfika technologii przyrostowej FDM sprawia, że nawet przy stuprocentowym wypełnieniu wewnątrz struktury mogą pozostawać niewidoczne gołym okiem mikrokanaliki. Przepuszczalność gazów zależy przede wszystkim od geometrii samego modelu oraz jakości spajania poszczególnych warstw plastiku. Inżynier operujący maszyną musi dostosować parametry do konkretnego detalu, unikając opierania się na sztywnych, uniwersalnych wartościach grubości ścianek czy procentowego przepływu materiału. Gęstość wypełnienia, orientacja warstw względem kierunku działania głównych sił oraz ogólny poziom porowatości bezpośrednio decydują o ostatecznej wytrzymałości elementu. Uszczelnienie powierzchniowej struktury dedykowaną żywicą epoksydową często okazuje się niezbędnym krokiem do osiągnięcia pełnej nieprzepuszczalności powietrza.
Zakłady produkcyjne oraz działy utrzymania ruchu chętnie wykorzystują drukowanie 3d do projektowania niestandardowych adapterów, ssawek i uchwytów współpracujących z klasyczną pneumatyką. Wykonane w ten sposób części pomocnicze sprawdzają się głównie w obwodach o niskim ciśnieniu roboczym. Właściciel marki EA Kraków, firma Ea Kraków P. Paduchowski, oferuje w swoim sklepie internetowym specjalistyczne akcesoria oraz wkładki do druku przestrzennego dedykowane układom pneumatycznym i systemom podciśnieniowym. Zespół inżynierski dostarcza także usługi z zakresu projektowania i realizacji precyzyjnych wydruków na potrzeby nowoczesnego przemysłu. Elementy krytyczne z punktu widzenia bezpieczeństwa całej instalacji nadal wykonuje się jednak tradycyjnie ze stopów metali.
Wybór optymalnego polimeru zawsze zależy od specyficznego środowiska pracy danej maszyny, zakładanego czasu eksploatacji detalu oraz dopuszczalnego poziomu ryzyka awarii. Zastosowanie nieodpowiedniego tworzywa w układzie sprężonego powietrza niemal zawsze skutkuje nagłym pęknięciem lub powolną utratą ciśnienia. Poprawnie dobrany materiał i starannie przemyślana orientacja układania warstw pozwalają na bezpieczne tworzenie wysoce funkcjonalnych narzędzi pomocniczych. Racjonalne wdrożenie technologii przyrostowych na linii produkcyjnej wymaga pełnego zrozumienia mechanicznych ograniczeń termoplastów.
Kategorie artykułów
Polecane artykuły

Dlaczego montaż i konserwacja elastycznych mat grzewczych z silikonu decydują o trwałości w przemyśle

Zalety korzystania z akcesoriów masarskich dostępnych w sklepie dla rzeźników

Estetyka i funkcjonalność nowoczesnych żaluzjowych płotów
