Artykuł sponsorowany
Jak walcarka i prasa zmieniają kontrolę nad grubością i powtarzalnością w jubilerskiej obróbce metalu
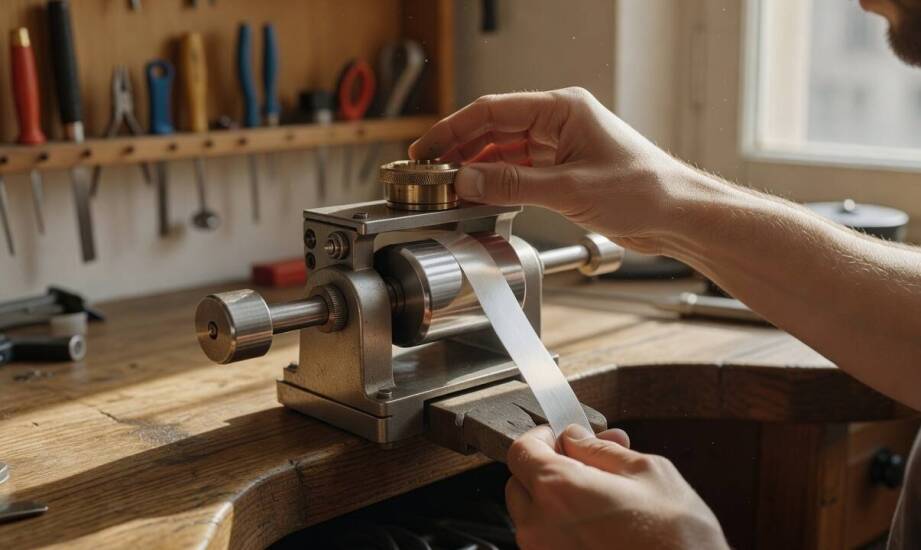
W warsztacie jubilerskim przygotowanie blachy lub drutu do dalszej obróbki często zależy od precyzyjnego zmniejszenia grubości na wczesnym etapie. Nierówna grubość lub brak powtarzalności w tym momencie prowadzi do problemów z dopasowaniem elementów podczas gięcia, lutowania czy zakuwania kamieni. Ręczna walcarka lub prasa pozwala kontrolować przebieg deformacji, zapewniając jednorodny materiał wykorzystywany na kolejnych etapach pracy złotniczej.
Mechanika walcarki i kontrola przekroju metalu
Walcarka jubilerska działa na zasadzie stopniowego zgniatania metalu między dwoma hartowanymi rolkami. Elementy robocze powstają najczęściej ze specjalnych gatunków stali narzędziowej, co minimalizuje ryzyko zarysowań obrabianej powierzchni. Operator ustala szczelinę roboczą za pomocą centralnego mechanizmu śrubowego lub dźwigni, pracując zazwyczaj w zakresie od 0,03 mm do 7 mm. Każdy kolejny przejazd zmniejsza przekrój materiału o bezpieczną, ułamkową wartość, co zapobiega nadmiernemu utwardzeniu i niepożądanemu pękaniu struktury. Zastosowanie precyzyjnych przekładni ułatwia uzyskanie płynnego ruchu podczas kręcenia korbą. Metale szlachetne, do których należy złoto czy srebro, wymagają częstego wyżarzania między cyklami walcowania. Zimna obróbka plastyczna szybko zwiększa twardość stopu i wyraźnie zmniejsza jego plastyczność, utrudniając dalsze odkształcenia. Precyzyjna regulacja docisku oraz idealna równoległość rolek gwarantują jednolitą grubość na całej długości obrabianej blachy lub taśmy.
Działanie prasy ręcznej w kształtowaniu detali
Prasa ręczna wywiera punktowy lub powierzchniowy nacisk na materiał umieszczony między stemplem a matrycą. Popularne w branży modele zębatkowe oferują nacisk rzędu 150 kilogramów przy stosunkowo niedużym skoku tłoka. Mechanizm dźwigniowy wykorzystuje przełożenie kinematyczne i przekształca siłę ludzkich mięśni w silny, kontrolowany docisk. Taki układ umożliwia dokładną kalibrację kształtu, płytkie wytłaczanie detali lub przygotowanie półfabrykatów przed ich zlutowaniem. W przeciwieństwie do walcarki deformującej materiał w sposób ciągły, prasa działa w sposób miejscowy i skokowy. Pozwala to na formowanie wybranych obszarów bez ingerencji w całą geometrię wyrobu. Hydrauliczne warianty napędu ręcznego utrzymują w pełni stałą siłę przez cały skok. Taka charakterystyka przydaje się przy pracy z najdrobniejszymi elementami lub podczas serii operacji wymagających idealnie powtarzalnego zgniotu.
Dobór urządzeń do etapów obróbki plastycznej
Właściwy wybór konstrukcji zależy od rodzaju obrabianego stopu, pożądanej precyzji oraz skali produkcji całego warsztatu. Walcarka sprawdza się optymalnie przy tworzeniu długich blach, taśm i drutów o stałych parametrach wymiarowych, a także przy przenoszeniu wzorów z walców teksturujących. Prasa z kolei służy do nadawania docelowego kształtu drobnym, pojedynczym elementom, takim jak wycięte półfabrykaty obrączek czy detale pod późniejsze grawerowanie. Stopy o wyjątkowo wysokiej ciągliwości znoszą odczuwalnie większe redukcje grubości w jednym cyklu pracy. Twardsze materiały jubilerskie wymagają łagodniejszego podejścia, mniejszych skoków regulacji i regularnego procesu wyżarzania, aby uniknąć pęknięć na krawędziach.
W mniejszych pracowniach oraz u niezależnych artystów-złotników świetnie sprawdzają się profesjonalne maszyny jubilerskie z napędem czysto ręcznym. Tego typu ergonomiczne konstrukcje dają pełną, fizyczną kontrolę nad procesem obróbki bez konieczności inwestowania w głośne i kosztowne systemy elektryczne. Duże, przemysłowe zakłady doceniają takie klasyczne rozwiązania ze względu na elastyczność przy pojedynczych, nietypowych zleceniach usługowych. Firma RODENT produkuje ręczne walcarki z popularnej serii WJSM oraz solidne prasy zębatkowe o nacisku 150 kg, od lat wspierając codzienną pracę złotników. Urządzenia te pozwalają kompleksowo wyposażyć stanowiska obróbki plastycznej metali szlachetnych. Efektywność całego procesu rzemieślniczego zależy od odpowiedniego dopasowania sprzętu do realizowanego w danej chwili etapu. Właściwa konfiguracja i obsługa zapewnia powtarzalność oraz wysoką jakość finalnych wyrobów, eliminując kosztowne błędy wymiarowe przed lutowaniem, oprawą kamieni czy ostatecznym polerowaniem.
Kategorie artykułów
Polecane artykuły
Dlaczego montaż i konserwacja elastycznych mat grzewczych z silikonu decydują o trwałości w przemyśle
Estetyka i funkcjonalność nowoczesnych żaluzjowych płotów
Wpływ ostrzegawczych tabliczek na bezpieczeństwo w komercyjnych budynkach